


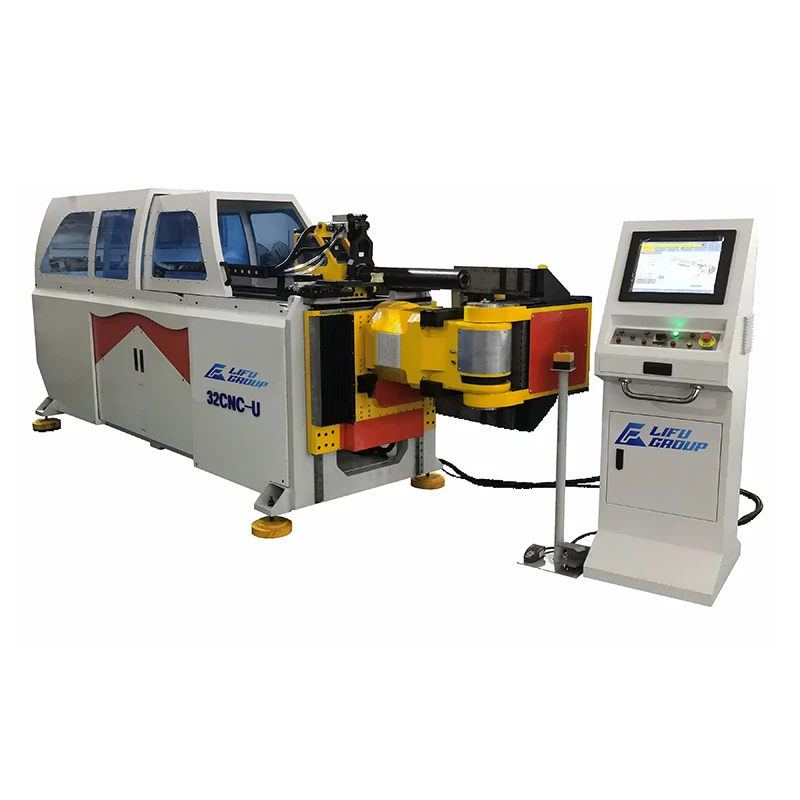
Тръбоогъвачът за дясна- и лява-ръка с ЦПУ извършва студено огъване по посока на часовниковата стрелка и обратно-на часовниковата стрелка в непрекъснат автоматизиран цикъл. Чрез интегриране на много{4}}осова сервосистема с въртяща се глава за огъване, оборудването предотвратява пространствени смущения върху асиметрични геометрии на тръби, без да се налага ръчно препозициониране на части или вторично затягане.
Ключови ползи
Двупосочно в-циклично огъване:Превключва между ориентация на лява-ръка и-дясна ръка по време на изпълнение, за да елиминира механичната намеса в рамката.
Единично{0}}затягане:Завършва много{0}}компонентите с огъване в една последователност, намалявайки работата на оператора и грешките при позициониране на размерите.
Възможност за много{0}}стекове:Побира множество радиуси на огъване и инструменти за-формоване на ролки върху един шпиндел за профили с променлив-радиус.
Серво прецизен контрол:Електрическите задвижвания поддържат толеранси на ъгъла на огъване в рамките на ±0,1 градуса и позициониране на оста в рамките на ±0,1 mm.
Намаляване на материалните отпадъци:Интегрираната компенсация на пружинното връщане и инструменти за симулация предотвратяват брака на материала по време на настройката на производството.
Как работи
Машината използва процес на огъване-на студено изтегляне, контролиран от синхронизирана много{1}}осова система. Каретката подава материала по надлъжната ос, докато ротационното задвижване позиционира тръбата в необходимата пространствена равнина. По време на промени в посоката, огъващата глава автоматично се препозиционира вертикално или се завърта, за да подравни съответния комплект матрици за лява-ръка или-дясна ръка. Спомагателните серво задвижвания подпомагат потока на материала, за да поддържат дебелината на външната стена и заоблеността на профила през целия цикъл на огъване.
Възможност за сгъване на- и-дясна ръка
Сложните пространствени тръбни форми често създават пътеки на сблъсък между задния край на материала и корпуса на машината по време на стандартна обработка в една-посока.
При стандартна-машина с една глава тръбата се подава напред, изпълнява дясно-огъване и рискува сблъсък с рамката на машината при следващото огъване.
При машини с дясна- и лява-ръка, тръбата се подава напред, изпълнява дясна-огъване, автоматично превключва ориентацията на главата и завършва лява-огъване. Този процес елиминира геометричните сблъсъци и завършва сложни части в рамките на една непрекъсната операция.
Основни технически характеристики
Пълна електрическа серво задвижваща система:
Директен контрол на двигателя върху подаване, въртене, огъване, преместване на главата и движение на матрицата под налягане.
Софтуер за симулация на сблъсък:
Платформата за 3D визуализация открива потенциални механични смущения преди физически пробни пускове.
Усилване на спомагателна каретка:
Серво{0}}подпомаганото бутане на материала намалява изтъняването на стените и деформацията на тръбата при малки-радиуси на завои.
Програмируемо прибиране на дорника:
Системата контролира времето за поддържане на вътрешна стена по време на критични фази на огъване.
Директен CAD интерфейс:
Индустриалният контролер импортира STEP и IGES файлове, за да конвертира 3D пътеки директно в машинни координати.
Технически спецификации
|
Параметър |
Стойност |
|
Макс. Външен диаметър на тръбата |
38 mm - 90 mm |
|
Макс. Дебелина на стената на тръбата |
2,0 mm - 5.0 mm |
|
Макс. Радиус на централната линия |
150 mm - 250 mm |
|
Макс. Ъгъл на огъване |
190 градуса |
|
Точност на позициониране |
±0,1 мм |
|
Ъглова точност |
±0,1 градуса |
|
Конфигурация на ос |
6 - 11 Серво оси |
Капацитет на огъване
|
Материал |
Макс. Диаметър × стена |
Мин. Радиус |
|
Мека стомана |
Ø76,2 mm × 3,5 mm |
1,0 × OD |
|
Неръждаема стомана |
Ø63,5 mm × 2,5 mm |
1,2 × OD |
|
Алуминиева сплав |
Ø80,0 mm × 4,0 mm |
1,5 × OD |
|
Мед |
Ø76,2 mm × 3,0 mm |
1,0 × OD |
Тръбни материали
Оборудването обработва въглеродна стомана, неръждаема стомана, структурен алуминий, мед и тръби от-сплави с висока якост. Системните параметри регулират въртящия момент и скоростта на двигателя според границата на провлачане на материала и свойствата на удължение.
Приложения на CNC дясно- и ляво-тръбно огъване
Формира асиметрично насочване на тръби и колекторни линии в една настройка.
Огъва тръбопроводи за течности, изискващи строги толеранси на размерите и чиста повърхностна цялост.
Произвежда линии за непрекъснат топлообмен-и много{1}}посочни контури на хладилен агент.
Произвежда симетрични тръбни рамки и компоненти на столове без деформация на стената.
Конфигурация на машината
Основна структура:Заварена стоманена рамка-с намалено напрежение.
Задвижваща система:Безчеткови AC серво мотори по всички оси на движение.
Насочващи компоненти:Прецизни линейни релси и предварително натоварени сферични винтове.
Контролна платформа:Индустриален сензорен панел с интеграция на програмируем логически контролер.
Хардуер за безопасност:Оптични светлинни завеси и хардуерни аварийни блокировки.
Допълнително оборудване
Автоматично зареждане:Система за подаване на материал за автоматизирана партидна обработка.
Детектор за заваръчен шев:Оптичен сензор, който идентифицира и позиционира надлъжните заваръчни шевове далеч от зоните на високо-напрежение на огъване.
Автоматичен лубрикатор на дорника:Прилага вътрешно смазване директно върху главата на дорника преди всеки цикъл на огъване.
Вграден щанцоващ модул:Интегрирано устройство за създаване на отвори преди или след последователността на огъване.
Инструменти и матрици
|
Компонент |
Стандартен материал |
Лечение / Твърдост |
функция |
|
Bend Die |
Инструментална стомана Cr12MoV |
Вакуумно термично обработен HRC 58-62 |
Установява радиуса на централната линия |
|
Clamp Die |
Легирана инструментална стомана |
Текстурирана или гладка повърхност |
Осигурява материала по време на въртене |
|
Матрица под налягане |
Вложка от легирана стомана/бронз |
Азотирано покритие |
Поддържа външния радиус по време на формоване |
|
Wiper Die |
Бронз / инструментална стомана |
Прецизно оформен връх |
Предотвратява набръчкването на вътрешния радиус |
|
Дорник |
Сегментирана стомана |
Твърдо хромирано покритие |
Поддържа вътрешна профилна структура |
Производствен работен процес
• Импортирайте STEP или IGES файлове в системата за генериране на координатни данни.
• Стартирайте 3D софтуер за откриване на сблъсък, за да проверите разстоянието по траекторията на инструмента.
• Инсталирайте съответните комплекти инструменти и калибрирайте нулевите точки на оста.
• Подайте материал в позиция на скоба; сензорът за шев подравнява ориентацията на заваръчния шев.
• Изпълнете автоматизирана последователност на огъване с-циклични промени в посоката.
• Разтоварете готовия компонент за проверка на размерите.
Защо да изберете нас
В-обработка на рамката на къщата:Машинните легла се подлагат на облекчаване на напрежението и портално фрезоване, за да се осигури дългосрочно-структурно подравняване.
Тестване преди{0}}експедиция:Оборудването се подлага на 72 часа непрекъснато работно тестване при пълно натоварване преди изпращане.
Проследимост на компонентите:Критичните механични части поддържат пълни сертификати за материали и дневници за проверка на размерите.
Директна техническа поддръжка:Фабричните инженери помагат с конфигурацията на настройката и персонализирания анализ на инструментите в рамките на 24 часа.
Как да изберете правилната конфигурация
За да изберете подходящия модел машина, оценете следните параметри:
Размери на тръбата:
Съобразете капацитета на машината с максималния външен диаметър и дебелина на стената, изисквани във вашия производствен график.
Съотношение на радиуса на огъване:
Ако радиусът на централната линия е под $1,5\\times\\text{OD}$, включете допълнителен усилвател на каретката и възел на матрицата за чистачки.
Геометрия на частта:
Прегледайте чертежите на компоненти за противоположни пространствени завои. Ако геометрията показва рискове от сблъсък със стандартна глава за огъване, изберете модела с въртяща се двойна-глава.
Обем на производство:
За непрекъснати производствени серии изберете хардуерни опции за автоматизирано зареждане и разтоварване.
ЧЗВ
Въпрос: Какво е основното оперативно предимство на десния- и левия-тръбоогъвач?
О: Оборудването променя посоките на огъване в рамките на един автоматичен цикъл. Тази способност предотвратява сблъсъци между материала и рамката на машината върху сложни части, като елиминира ръчното пре-насочване или вторични операции по съединяване.
Въпрос: Може ли машината да извършва както изтегляне, така и ролково огъване?
A: Да. Конфигурациите с много-стекове инструменти позволяват огъване с въртеливо изтегляне с фиксиран-радиус и огъване с бут{3}}ролка за по-големи радиуси в рамките на една и съща програма за обработка.
В: Как системата за управление се справя с отскачането на материала?
О: Системата включва база данни за компенсации за пружинно връщане. Операторите въвеждат параметри за изпитване на материала и софтуерът преизчислява целевите ъгли на огъване, за да компенсира еластичното възстановяване.
Въпрос: Каква е типичната времева рамка за смяна на инструментите?
О: Смяната на инструментите изисква приблизително 15 до 30 минути, поддържана от бързо-сменяеми монтажни приспособления и запазени цифрови параметри на рецептата.
Въпрос: Какви файлови формати са съвместими с контролера?
О: Системата директно импортира 3D файлове във формати STEP и IGES, преобразувайки геометрията в координати за позициониране на машината.